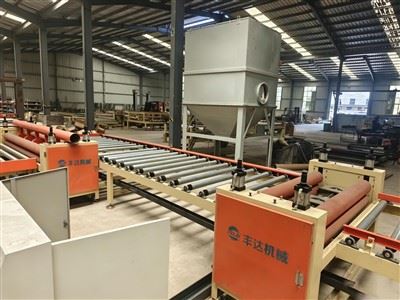
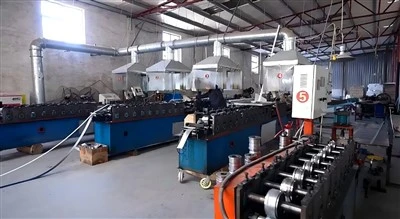
הפעלת אציוד לייצור לוחות גבס PVCהקו דורש הבנה עמוקה של האיזון העדין בין טמפרטורה, צמיגות דבק ומתח מכני. כאשר כל אחד מהמשתנים הללו נסחף, מתרחשים פגמים בייצור. זה מוביל לבזבוז חומר ואובדן רווחיות עבור מפעל חומרי הבניין שלך.
עבור מנהלי מפעלים, מנהלי רכש ומהנדסי מפעל, פתרון בעיות אלה במהירות הוא חיוני. בתור ראש הממשלהיצרן מכונות תעשייתיות, ריכזנו מדריך זה לפתרון בעיות טכני כדי לעזור לך לזהות, לאבחן ולתקן את ארבעת הליקויים הנפוצים ביותר בקווי ייצור של אריחי תקרת גבס PVC.
1. שלפוחיות וקמטים של סרט PVC
הפגם
כיסי אוויר קטנים, בועות ארוכות או קמטים אלכסוניים מופיעים מתחת לסרט ה-PVC הדקורטיבי מיד לאחר מעבר דרך תחנת הלמינציה.
סיבות שורש
ציפוי דבק לא אחיד:רולר הדבק נשחק או סתום, מה שמוביל לנקודות יבשות בהן סרט ה-PVC אינו יכול להידבק ללוח הגבס הבסיסי.
טמפרטורת רולר שגויה:רולר החימום בטמפרטורה קבועה קר מדי (הדבק לא מופעל) או חם מדי (סרט PVC נמתח ומתעוות).
הגדרת מתח לא נכונה:מערכת בקרת המתח על פיר הפירוק של סרט ה-PVC רופפת מדי.
פתרונות טכניים
כייל את דוקטור בלייד:נקה והתאם את להב המגרד שלךמכונת ציפוי דבק מדויקכדי להבטיח שכבת מיקרו אחידה של דבק על פני כל משטח הלוח.
נעל את החלונות התרמיים:שמרו על גלגלת שמן הלמינציה / חימום חשמלי אך ורק בטווח המומלץ של היצרן (בדרך כלל 60 מעלות עד 80 מעלות תלוי בנוסחת הדבק).
מטב לחץ פנאומטי:הגבר מעט את הלחץ של גלילי הלמינציה של הגומי בצורה שווה על פני שני הצדדים כדי ללחוץ החוצה כל אוויר כלוא במיקרו.
2. גיבוי נייר אלומיניום מתקלף
הפגם
רדיד האלומיניום המגן בגבאריחי תקרה גבס pvcמתקלף בקלות במהלך טיפול או חיתוך, נכשל בבדיקות עמידות לחות.
סיבות שורש
לחות בלוח גבס בסיס:לוחות הגבס הגולמי אוחסנו במחסן לח, ותכולת הלחות הליבה גבוהה מדי.
איכות דבק לא סטנדרטית:שימוש בדבק סטנדרטי במקום דבק למינציה של רדיד אלומיניום מיוחד ועמיד בחום.
פתרונות טכניים
מחממים מראש את הלוחות:ודא שלךציוד לייצור לוחות גבס PVCכולל אזור חימום מוקדם אינפרא אדום לפני תחנת ההדבקה כדי להרחיק את לחות הסביבה.
בקרת צמיגות דבק:בדוק באופן קבוע את צמיגות הדבק שלך באמצעות כוס Zahn. דבק מדולל או עבה מדי לא מצליח ליצור קשר קבוע עם חומר האלומיניום הלא נקבובי.
3. קצוות סדוקים ופיצוח הליבה במהלך חיתוך
הפגם
הקצוות של האריחים המוגמרים בגודל 600x600 מ"מ או 2x2 רגל מראים סתתים חמורים, או שליבת הגבס נסדקת כאשר החותך צולב במהירות גבוהה מפצל את הלוח הראשי.
סיבות שורש
להבי חיתוך קהים:להבי המסור העגול או חותכי הסגסוגת הפכו עמומים לאחר ריצה מתמשכת.
מהירות חיתוך אסינכרוני:מהירותו של חותך המסור המעופף אינה תואמת את מהירות הקו בפועל של מסוע הלמינציה.
פתרונות טכניים
יישם לוחות זמנים לסיבוב להב:החלף או השחזה את להבי החיתוך בעלי קצה הקרביד כל 48-72 שעות של פעולה רציפה.
כוונן עדין את מערכת ה-PLC Servo:גש למרכז שלךמסך מגע של סימנס PLC HMIולכייל את מקדמי הסנכרון בין מהפך ההזנה לבין מנוע הסרוו החיתוך כדי להבטיח יחס מהירות מושלם של 1:1.
4. לוחות עיוות לאחר הערמה
הפגם
אריחי גבס PVC המוגמרים נראים שטוחים לחלוטין מיד לאחר המסוע אך מתעוותים לצורה מעוקלת לאחר שנערמו על משטחים במשך 24 שעות.
סיבות שורש
חוסר איזון מתח:סרט ה-PVC העליון נמשך חזק מדי במהלך הלמינציה בעוד שרדיד האלומיניום התחתון היה רופף מדי. כשהחומרים מתקררים ומתכווצים, המתח הלא אחיד מוציא את הלוח מהצורה.
אריזה מוקדמת:ערימה ועיטוף בחוזקה של המשטחים לפני שהדבק החם או על בסיס מים התרפא לחלוטין ופיזר חום.
פתרונות טכניים
סנכרן את מתח התחנה הכפולה:כוונן את מעצורי האבקה המגנטיים הן על פיר ההזנה העליון (PVC) והן התחתון (רדיד) כך שכוחות המשיכה שלהם ינטרלו זה את זה.
לאכוף אזור קירור:הארך את קו המסוע או אפשר ללוחות המוערמים לנשום באזור אשפרה מבוקר אקלים במשך כמה שעות לפני האריזה האוטומטית הסופית.
מסקנה: שותף עם יצרן מכונות חכמות
רוב פגמי הייצור אינם נגרמים מחומרי גלם גרועים, אלא מחומרה עתיקה, לא יציבה, שחסרה בקרות חיישנים מודרניות. השקעה באקו ייצור לוח גבס PVC אוטומטימצויד בווסתים פנאומטיים חכמים, חיישני מתח אלקטרוניים וסנכרון PLC דיגיטלי מבטל טעויות אנוש מרצפת בית המלאכה שלך.
האם אתם מתכננים לשדרג את מפעל עיבוד הגבס הקיים שלכם או לבנות מפעל אריחי תקרה חדש? צור קשר עם הצוות הטכני שלנו עוד היום כדי לקבל תצורות מכונה מותאמות אישית, שרטוטים לפתרון בעיות ופרויקט מקיףלְצַטֵט.