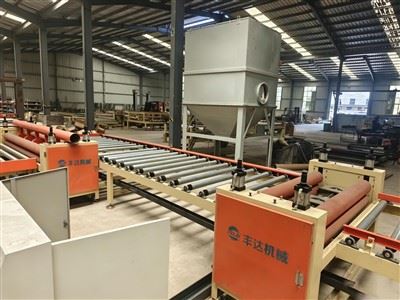
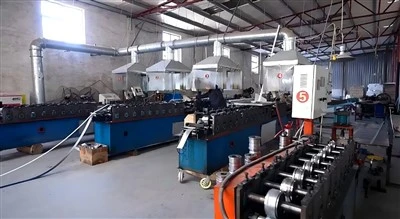
בייצור שלאריחי תקרה גבס למינציה 600x600 מ"מ PVC, שמירה על חלקות משטח עקבית וקצוות חיתוך נקיים היא קריטית לזכייה בנתח שוק. אפילו פגמים קלים - כגון בועות אוויר מתחת לסרט ה-PVC, דה למינציה בקצוות באקלים לח או פינות גבס סדוקות - עלולים להוביל לתלונות לקוחות ולקבוצות שנדחו.
בהתבסס על שנים של ניסיון בהזמנת שטח אצלנוציוד לייצור תקרת גבס PVC 600x600, צוות ההנדסה שלנו סיכם את 4 פגמי הייצור המובילים, הסיבות השורשיות שלהם ופתרונות מעשיים.
1. בועות אוויר ושלפוחיות מתחת לסרט ה-PVC
הבעיה:כיסי אוויר קטנים או שלפוחיות לא אחידות מופיעים על משטח ה-PVC הדקורטיבי זמן קצר לאחר הלמינציה.
סיבות שורש:
שאריות אבק גבס על משטח הלוח הגולמי מונע מגע ישיר בדבק.
ציפוי דבק לא אחיד או לחץ רולר לחיצה לא מספיק.
אוויר כלוא בין סרט ה-PVC ללוח עקב מתח סרט לא תקין.
פתרונות:
שדרוג הסרת אבק:ודא שמנקה גלגלת המברשת הכפולה ואוסף האבק התעשייתי פועלים בשאיבה מלאה לפני שהלוח נכנס לתחנת ההדבקה.
כיול גלילי דבק:בדוק את הרווח בין רולר המדידה לגלגלת המוליך כדי לשמור על עובי דבק אחיד (בדרך כלל35–50 g/m²).
התאם לחץ פנאומטי:הגבר את לחץ האוויר על גלילי הלחיצה מסיליקון וודא שלפיר מתפתל סרט ה-PVC יש מתח בלם אבקה מגנטי יציב.
2. קילוף קצוות ופירוק (במיוחד באקלים חם/לח)
הבעיה:סרט ה-PVC הדקורטיבי או נייר האלומיניום האחורי מתחיל להתקלף מהקצוות לאחר אחסון או התקנה.
סיבות שורש:
תוכן מוצק נמוך בדבק על בסיס מים או דילול דבק לא תקין.
טמפרטורת סביבה נמוכה בסדנה מאטה את דביקות הדבק הראשונית.
פתרונות:
השתמש בדבק בדרגה גבוהה:בחר דבק מיוחד על בסיס מים של PVC לגבס עם תכולה מוצקה של לפחות48%–52%. הימנע מדילול יתר במים.
השתמש בחימום מוקדם אינפרא אדום:הפעל את מנורות החימום ה-IR לפני קטע הלחיצה כדי להפעיל את הדבק במהירות, להבטיח הדבקה מיידית גם בעונות חורף או לחות.
3. קצוות סדוקים וקוצצים במהלך חיתוך 600×600 מ"מ
הבעיה:בעת חיתוך לוחות גדולים בגודל 1200×2400 מ"מ לאריחים בגודל 600×600 מ"מ, קצוות הגבס נראים מחוספסים, סדוקים או בעלי סרט PVC קרוע.
סיבות שורש:
להבי מסור עמומים או פרופיל שן שגוי.
מהירות לא מסונכרנת בין המסוע למסור החיתוך.
פתרונות:
בחר להבי מסור מתאימים:השתמש דק במיוחד, בצפיפות גבוההלהבי מסור מסגסוגת TCT (Tungsten Carbide Tipped).עם 100 עד 120 שיניים שתוכננו במיוחד עבור לוחות למינציה. השחז או החלף להבים באופן קבוע.
בדוק סנכרון סרוו:על אוטומטציוד לייצור תקרת גבס PVC 600x600קו, ודא שהפרמטרים של המקודד והסרוו מכוילים כראוי כך שהמסור חותך בצורה נקייה מבלי לגרור את הלוח.
4. סטיית גודל אלכסונית (אריחים מחוץ לריבוע)
הבעיה:האריחים המוגמרים בגודל 600 מ"מ בצדדים, אך שני האלכסונים אינם שווים, וגורמים לפערים בהתקנה ברשתות תקרה T-bar.
סיבות שורש:
מסילות ההובלה הצידיות רופפות או בלויות, מה שמאפשר ללוח להטות במהלך חיתוך אורכי.
פתרונות:
בדוק והדק את גלילי המיקום הצדדיים לפני כל משמרת.
ודא את הריבועיות של 90 מעלות של גב החיתוך באמצעות ריבוע פלדה מדויק במהלך תחזוקה שבועית שגרתית.
כדי לשמור על יעילות קו הייצור שלך בשיא היעילות, על המפעילים לעקוב אחר שגרת היומיום המהירה הזו:
לפני משמרת:נקה שקיות לאסוף אבק, בדוק את לחץ מדחס האוויר (0.6–0.8 MPa), ובדוק את חדות להב המסור.
במהלך משמרת:עקוב אחר צמיגות הדבק ובדוק את אלכסוני האריחים המוגמרים כל 500 חתיכות.
לאחר משמרת:שטפו היטב את גלילי ההדבקה במים נקיים כדי למנוע הצטברות דבק מיובש.