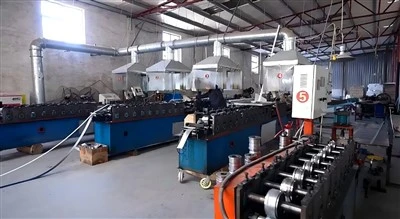
בתעשיית ייצור רשתות תקרה תלויות, דיוק המוצר הוא הכל. כאשר מייצרים 12 רגל ראשי רצים סטנדרטיים או 4 רגל קרוס טי, בעיות האיכות הנפוצות והמתסכלות ביותר שעומדות בפני יצרנים הםפיתול, הסתובבות (עקמומיות) והשתחוותשל מוטות ה-T המוגמרים.
אם אמכונת יצירת רול T Barאינו מהונדס כהלכה, הלחץ הפנימי של סליל הפלדה המגולוון או הצבוע מראש יגרום לעיוות הפרופילים. הדבר גורם לקישוריות משתלבת לקויה ולכשלי התקנה באתר הבנייה.
כיצרנית מובילה שלמכונות ליצירת רשת תקרהיצוא לשווקים ברמה גבוהה כמו איטליה וגרמניה, ריכזנו את המדריך הטכני הזה כדי להסביר את הפתרונות ההנדסיים המבטיחים פרופילי T-bar ישרים לחלוטין בכל פעם.

1. תפקידה של התקדמות תחנת רול נכונה
החתך של סרגל T תקרה (במיוחד פרופילי תפירה כפולה) מורכב מאוד. אם רצועת הפלדה מכופפת בצורה אגרסיבית מדי בפחות תחנות, מתח החומר הפנימי מתרבה, מה שמוביל לפיתול בלתי נמנע.
הפתרון:פרמיהקו יצירת גליל בר Tחייב להשתמש בעיצוב רב-שלבי אופטימלי (בדרך כלל18 עד 22 תחנות גיבוש).
היתרון:על ידי עיצוב הדרגתי ועדין של פרופיל הפלדה הצבוע מראש, גליל אחר גליל, מכבדים את חוזק התפוקה של החומר, תוך מזעור מתחים שיוריים הגורמים לעיוות פיזי.
2. יישום ראש מיישר טורקי כבד
סלילי הפלדה המשמשים למוטות T הם דקים במיוחד (בדרך כלל 0.23 מ"מ עד 0.40 מ"מ). מד דק זה הופך אותם לרגישים מאוד ל"זיכרון סליל" - הנטייה הטבעית של המתכת להתכרבל בחזרה לצורתה המפותלת המקורית.
הפתרון:דיוק גבוהראש יישור טורקי (מנגנון תיקון תלת מימד)יש לשלב מיד לאחר התחנה הסופית ליצירת גליל ולפני תבנית החיתוך.
היתרון:ניתן לכוונן מנגנון זה באופן ידני או אוטומטי על פני שלושה צירים (X, Y ו-Z). הוא מפעיל לחץ נגדי כדי לנטרל כל פיתול צירי, תנועות צד, או קידה אנכית לפני שהניתוק ההידראולי המעופף נועל את הצורה.
3. עיבוד CNC מדויק של רולים
אם הקוטר של הגלילים העליונים והתחתונים אינם תואמים בצורה מושלמת, או אם קשיות פני השטח אינה עקבית, רצועת הפלדה תחווה מהירויות ליניאריות לא אחידות בצד שמאל וימין. חוסר איזון מהירות זה מאלץ את ה-T-bar להתעקל (קאמבר) לצד אחד.
הפתרון:יש לעבד גלגלי פרימיום באמצעות מחרטות CNC מתקדמות מפלדת כלי עבודה מהדרג העליון (כמוCr12MoV או D2), ולאחר מכן כיבוי ואקום להשגת קשיות של HRC 58-62, וסיים עם ציפוי כרום קשיח.
היתרון:זה מבטיח חיכוך גלגול זהה על פני כל הפרופילים ומגן על פני השטח הצבועים מראש העדינים של ה-T-bar משריטות או קילוף צבע.
4. חיתוך הידראולי מעופף מסונכרן וניקוב
מערכות חיתוך עצור וסע מסורתיות משבשות את הזרימה המתמשכת של רצועת המתכת, ויוצרות שינויי מתח פתאומיים שיכולים לחסום או לסובב את הקצוות של מוטות ה-T.
הפתרון:קווי ייצור מהירים (25-35 מ'/דקה) חייבים להיות מצוידים בסרוו מונעמערכת גזירה מעופפת הידראולית.
היתרון:מתנות האגרוף של וו החיתוך והמשתלבות נעות באופן סינכרוני עם מוט ה-T שנוצר באותה מהירות בדיוק, מה שמבטיח חיתוך קצה נקי לחלוטין, ללא קוצים וללא עיוותים.