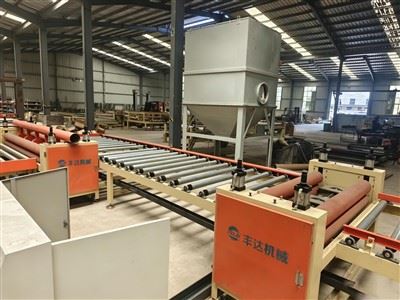
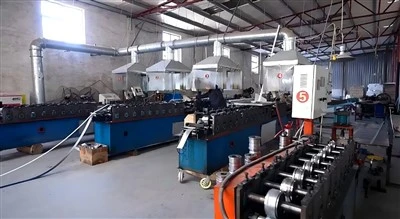
ליצרני חומרי בניין, מפעלי רשתות תקרה וקבלני הנדסה יבשה, שדרוג לאקו ייצור רשת T אוטומטי לחלוטיןהוא צעד מרכזי לקראת הגדלה של הייצור ותפיסת פרויקטים מסחריים מתקדמים. עם זאת, חיפוש אחר "יצרני מכונות T bar" באינטרנט מניב לעתים קרובות הצעות מחיר שונות מאוד של המפעל, ומשאיר את הקונים מבולבלים לגבי ההבדלים הטכניים הבסיסיים.
במגזר יצירת המתכות העולמי, רכישת הציוד במחיר הנמוך ביותר גורמת לעיתים קרובות להשבתה מתמשכת, ישרות פרופיל לא עקבית וציפוי פלדה הרוס. כדי להבטיח השקעת מכונות רווחית ביותר, מנהלי מקורות מידע חייבים להעריך את הליבה המבניים והרכיבים האלקטרוניים שמכתיבים את התשואה לטווח ארוך ואת דיוק המוצר של הקו.

1. הערכת קוטר פיר וקשיחות המיטה
הבסיס של כל מכונה ליצירת גלילים טמון בקשיחות המבנית שלה. פרופיל ה-T-grid (במיוחד ה-Main Tee וה-Cross Tee) דורש שילוב של כיפוף רב-שלבי הדוקים ותפירת מתכת דו-שכבתית.
תקן התעשייה:משתמשים בקווי פרימיום ברמה תעשייתיתפירי פלדה מוצקים בקוטר של Φ 50-60 מ"מ(או אפילו גדול יותר עבור פלדה בעלת חוזק גבוה). פירים אלה מסובבים במדויק באמצעות מחרטות CNC, מרווים בתדר גבוה ומחוסמים כדי לעמוד בלחצים מסיביים.
למה זה חשוב:פירים מתחת ל- Φ 45 מ"מ או עשויים מפלדה מבנית ברמה נמוכה יתכופפו מעט תחת עומסים כבדים מתמשכים. הסטייה מיקרוסקופית זו מובילה לטוויסט, קמבר או "עיקול בננה" במוצר T-bar הסופי שלך, מה שהופך אותם לחסרי תועלת עבור רשתות תקרה תלויות הדורשות ישרות מוחלטת.
2. בדוק מטלורגיית רולר והגנה על ציפוי
פרופילי רשת T מגולגלים בדרך כלל מפלדה צבועה מראש (לכיסוי התחתון הנראה לעין) ומפלדה מגולוונת טבולה בחום (עבור מטריצת הגוף המבני).
בחירת חומרים:בוני מכונות מתקדמים מגלפים גלילי יצירת פרימיוםפלדה נושאת Cr12MoV או GCr15, ואחריו טיפול בחום ואקום להשגת קשיות של HRC 58-62.
הגנה על פני השטח:משטחי הגליל חייבים להיות מלוטשים בקפידה או בציפוי כרום קשיח. בלי זה, החיכוך שנוצר במהלך גלגול במהירות גבוהה ישרוט, ישפשף או ישרוט את הציפוי הלבן הצבוע מראש של רצועת המכסה של רשת ה-T, מה שיוביל לשיעורי גרוטאות גבוהים ודחיות הלקוח.
3. תעדוף מעקב סרוו על פני מערכות עצור ואגרוף
מהירות הייצור ודיוק הנעילה של מוט T תלויים לחלוטין בארכיטקטורת האגרוף והגזירה שלו.
מערכות טיסה סרוו במהירות גבוהה:קו ברמה העליונה משלב אוטומטיתמערכת אגרוף סרוו מעקב הידראולי וגזירה מעופפת. זה מאפשר לקו לחורר חריצי הקלה על התפשטות אש, מפרקים משתלבים ולבצע את החתך הסופיבעוד שסרט הפלדה נע ברציפות במהירות של 30-35 מטר לדקה.
מלכודות עצור ואגרוף:מכונות בעלות נמוכה יותר מסתמכת על מערכת "עצירה ואגרוף", שבה הקו חייב לעצור את תהליך ההזנה עבור כל אגרוף וחיתוך בודד. זה לא רק מוריד את התפוקה ב-60% אלא גם גורם ללחץ מכני אינטנסיבי על המנועים החשמליים, מה שמוביל לחשבונות אנרגיה גבוהים ולתקלות כונן תכופות.
4. דרישה מיקרו-סובלנות למפרקים משתלבים
תקרות רשת תלויות מסתמכות על התקנה ללא כלים, נעילת קליקים. כאשר טי ראשי וטי צלב נצמדים זה לזה, המרווח חייב להיות מיקרו-דיוק כדי לבטל פערים והסטה מבנית.
תבנית האגרוף האוטומטית חייבת לכלול מתכות כלי עבודה פרמיום טונגסטן קרביד או סגסוגת SKD11 כדי להשיגסובלנות חריצים משתלבים בתוך ±0.1 מ"מ.
במהלך מבחן הקבלה של היצרן (FAT), בקש תמיד הפעלת בדיקה רציפה כדי לבדוק אם הפרופילים המחוברים זה לזה סמוקים לחלוטין ותקינים מבחינה מבנית תחת עומס.
5. תשתית PLC חכמה וזמינות רכיבים גלובלית
השקעה בציוד מיוחד דורשת מערכת אקולוגית אמינה של תמיכה אלקטרונית.
ודא שהמוח המרכזי של הקו האוטומטי משתמש במותגים מוכרים בינלאומיים כמומערכות PLC של סימנס, מיצובישי או Deltaבשילוב עם ממשק משתמש HMI רב לשוני מסך מגע.
קווי מקורות המצוידים ברכיבים אלקטרוניים מקומיים גנריים או קנייניים הופכים את פתרון הבעיות המקומי לכמעט בלתי אפשרי אם מהפך או ממסר תקולים. מערכות רכיבים הנתמכות ברחבי העולם מבטיחות שהטכנאים המקומיים שלך יכולים להשיג חלקי חילוף או לגשת לעדכוני אבחון Ethernet מרחוק ללא מאמץ.

בעוד אקו ייצור רשת T אוטומטי לחלוטיןעם פירים מוצקים של Φ 50 מ"מ-60 מ"מ, גלילי Cr12MoV ועקיבה מעופפת סרוו דורשים הוצאה ראשונית גבוהה יותר, עלות הבעלות הכוללת (TCO) נמוכה יותר באופן אקספוננציאלי. היא פועלת עם צוות שלד של 1-2 מפעילים בלבד, שומרת על שיעורי גרוטאות מתכת מתחת ל-0.5%, ומייצרת סרגלי T תואמי קוד, פרימיום השולטים בדולר העליון בשווקי הבנייה הבינלאומיים.