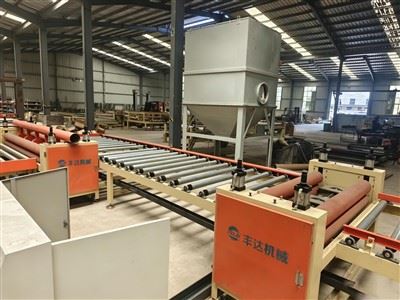
ככל שהדרישה העולמית לחומרי בניין עמידים, חסיני אש וידידותיים לסביבה מואצת, וביסוסמפעל לייצור לוח סיבים מלט (FCB).הפכה להשקעה משתלמת ביותר. עם זאת, קו ייצור לוחות צמנט סיבים הוא מערכת מורכבת, תעשייתית כבדה. בחירה טכנית שגויה עלולה להוביל לשיעורי פגמים גבוהים, צריכת אנרגיה מוגזמת ואיכות מוצר לא עקבית.
כדי להבטיח השקעת הון מוצלחת, הנה הגורמים הטכניים הקריטיים והמערכות ההנדסיות שעליכם להעריך בעת בחירתמכונה לייצור לוח סיבי צמנט.

1. תהליך יצירת הליבה: Hatschek לעומת שיטת זרימה
קטע העיצוב הוא הלב של כל קו הייצור. הוא קובע כיצד חומרי הגלם - מלט, חול קוורץ וסיבי תאית - מרובדים ומלוכדים.
תהליך Hatschek (יצירת צילינדר רטוב):זהו תקן הזהב העולמי ליריעות צמנט סיבים בצפיפות גבוהה ובצפיפות בינונית. המכונה משתמשת בסדרה של גלילי רשת מסתובבים הפועלים במיכלים של רפש מדוללת. הוא בונה את הלוח שכבה אחר שכבה (בדרך כלל 0.2 מ"מ עד 0.4 מ"מ לשכבה) על גבי גליל ייצור עד שמגיעים לעובי היעד.
יִתרוֹן:יישור סיבים מעולה, חוזק כיפוף יוצא דופן ובקרת עובי מדויקת במיוחד.
שיטת הזרימה:התרחיץ יצוק ישירות על לבד רץ.
יִתרוֹן:מתאים ללוחות עבים יותר או קווים המשלבים אגרגטים גסים יותר, אך בדרך כלל מציע חוזק מתיחה נמוך יותר בהשוואה לתהליך Hatschek.
2. אופטימיזציה של טונאז' וצפיפות הידראולית
התכונות הפיזיקליות של הלוח המוגמר - כגון ספיגת מים, עמידות בפני כפור וחוזק פגיעה - תלויות במידה רבה בצפיפות שלו. זה נשלט על ידי ה-post-formingמערכת לחיצה הידראולית.
לוחות סטנדרטיים (צפיפות בינונית):בדרך כלל דורש לחיצה נמוכה או ללא, ריפוי ישירות לאחר החיתוך. הם אידיאליים עבור קירות גבס מחיצות פנימיות בסיסיות.
לוחות אדריכליים בצפיפות גבוהה:עבור סיפון רצפה תעשייתי כבד, חיפוי חיצוני או חיפוי גבוה, היריעות הירוקות חייבות לעבור דרך מכבש הידראולי מסיבי. חפש מכונות שמספקות בין7,000 עד 10,000 טון של לחץ מבני. לחץ גבוה מאלץ החוצה עודפי אוויר ולחות, מהדק את המיקרו-מבנה כדי למנוע דלמינציה פוטנציאלית באקלים קשה.
3. טכנולוגיית ריפוי: מערכות אוטומטיות לעומת Air-Cured
אופן ריפוי הלוח מכתיב את היציבות הכימית הסופית שלו ואת קצב ההתכווצות הממדית.
ריפוי חיטוי (קיטור בטמפרטורה גבוהה):היריעות הגולמיות נטענות לתוך תא חיטוי ומטופלים בקיטור רווי בלחץ גבוה (בדרך כלל 170 מעלות עד 180 מעלות ב-8-10 בר) למשך 10 עד 15 שעות. זה מעורר תגובה הידרו-תרמית מהירה, ויוצרת מבנה גבישי יציב (Tobermorite).
תוֹצָאָה:אפס התכווצות לאחר ההתקנה, יכולת מזג אוויר מצוינת וניתן לשלוח את הלוחות מיד לאחר הקירור.
ריפוי אוויר (הדרציה טבעית):הלוחות מתרפאים בסביבה לחה מבוקרת עד 28 ימים. זה אמנם מפחית את ההשקעה הראשונית במכונות, אבל זה דורש טביעת רגל מסיבית של המפעל, מעכב את תזרים המזומנים ומביא ללוחות עם תנועת לחות גבוהה יותר.
4. אוטומציה PLC ודיוק מינון חומרי גלם
ההוצאה התפעולית הגדולה ביותר בהפעלת מפעל FCB היא פסולת חומר גלם. קו ייצור פרימיום חייב לכלול משולב מלאמערכת בקרה אוטומטית PLC(כגון סימנס או מיצובישי) על פני מודולי המינון והאצווה.
המערכת חייבת לשקול ולחלק במדויק סיבי תאית, חול קוורץ וצמנט פורטלנד עד לקילוגרם.
מינון לא עקבי מחליש את מטריצת הסיבים, וגורם לקרשים להיסדק במהלך שלבי החיתוך או החיטוי.
השקעה באקו ייצור גיליונות סיבי צמנטזה לא רק על רכישת מכונות עצמאיות; מדובר בהבטחת זרימת עבודה חלקה של ייצור. בעת הערכת ספקים בפורטל סחר חוץ אקספרס שלך, תעדוף שותפים הנדסיים המציעיםפתרונות סוהר-כולל שרטוטים של פריסת מפעל, ניסוח כימיה של חומרי גלם, הזמנה מכנית באתר ותמיכה טכנית לטווח ארוך.